木雕刻品工厂如何检验雕刻工艺的好坏
木雕刻品作为一种承载文化与艺术价值的工艺品,其工艺水平直接影响作品的美学价值和市场认可度。在工厂化生产中,如何系统、客观地检验雕刻工艺的好坏,是品控体系中的关键环节。以下从多个维度解析木雕工厂的检验标准与方法。\n\n## 一、选材与预处理检验\n优秀的雕刻始于良材。检验第一步是确认木材种类、含水率与质地。含水率通常需控制在8%-12%,避免后期开裂变形。木材不应有明显裂纹、虫眼、腐朽或死节。工厂会用含水率测定仪抽检,并对来料进行应力平衡处理,确保后续雕刻不易崩边。\n\n## 二、造型与比例检验\n雕刻的美感首先取决于造型准确与比例协调。检验员会对照设计图纸或样品,检查作品的整体轮廓、动态、各部分比例是否一致。对于人物、动物等题材,头和身体的比例、肌肉线条、面部特征是否符合解剖结构是重点。工厂常用卡尺、角度尺、划线模板进行量化比对,防止批量产品走形。\n\n## 三、线条与层次检验\n刀工的流畅度和层次感是区分工艺高低的核心。好的雕刻作品线条应该:
- 圆润连贯,无突兀停顿或崩齿;
- 深浅过渡自然,有立体纵深感;
- 层次分明,前后关系清晰,枝叶、衣褶、毛发等细节交待清楚。\n工厂质检员会在侧光或强光下多角度观察,用手触摸检查有无毛刺、跳刀、削肉过深等缺陷。低级瑕疵如三角刀痕未修光也需记录扣分。\n\n## 四、细节与精细程度检验\n细节处理往往体现工匠素养。检验要素包括:
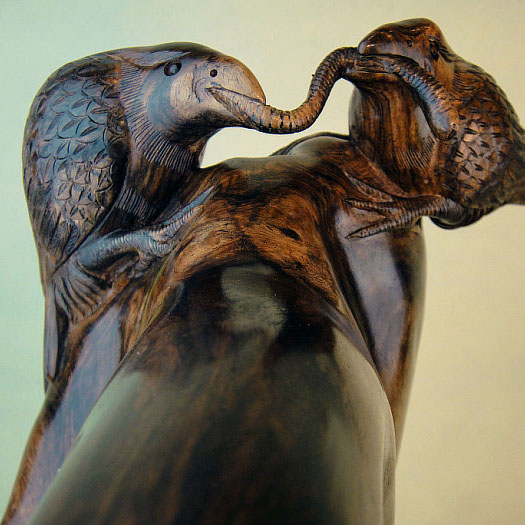
- 眼睛、爪尖、花瓣等微雕处是否清晰、神情生动;
- 镂空、深浮雕内部是否通透无残留木屑;
- 外轮廓“地”——即背景底面是否平整、匀称;
精细品甚至要求背后、底部等隐藏部位也打磨到位。工厂常用十倍放大镜检查微小崩口或雕刻遗漏。\n\n## 五、打磨与表面处理检验\n打磨水平影响手感与后期上漆、上蜡效果。检验方法:
1. 目测表面光洁度,在300-600勒克斯照度下反光观察砂纸痕是否一致;
2. 手感:用手掌或绸布滑过表面,需顺滑不挂手;
3. 染色或上油后的均匀度无法掩盖瑕疵,透光看木材纹理应清晰干净,色泽无斑驳色差。工厂按80目至2000目逐级复检统计返工率。\n\n## 六、结构与稳定性检验\n对于分体雕刻(拼雕、组雕),需要检验接缝处的严密度和结构稳定性。传统榫卯接口应无松动,水平放置或悬挂时不歪斜。做“冷冻-加热”循环测试或恒温恒湿测试24小时,成品不应出现裂纹、掉漆、变形。\n\n## 七、强度与耐久性抽检\n批量出货前作破坏性抽检:以规定力量推压较薄弱部分,如象牙球、细密花格等,不能有断裂,边缘也不得出现压裂或木纤维撕裂。车间还会标记易于应力集中的区域,规定裁切和存放标准,避免该处的安全隐患。记录次品率,回溯到具体工人与批次以作改进。\n\n## 八、水平分级与打分表\n许多木雕工厂会将雕刻工分成初级、中级、高级、大师级几个级别,检验赋分达到约定分数者加薪或独立成立工作室。标准大体可分7项:
- 造型准确度(占20分)
- 线条流畅度(15分)
- 立体层次感(15分)
- 细节完整度(20分)
- 打磨光洁度(10分)
- 表面涂装一致性(10分)
- 结构耐久性(10分)
均附上放大区域拍照,上传到品质数据库,做到可计数、可比较。通过统计分析,批量整理出“共通缺陷汇总表”,纠偏当日产能与刀具磨损更换计划。\n\n工厂条件下检验木雕工艺,需要结合主观造型神韵、测具粒度、强度数据和工序巡查记录,才能真正减少手工的模糊标签。既靠师傅眼光又依赖规范化清单是当代木雕工厂化的胜负关键。
如若转载,请注明出处:http://www.guanyindiaoxiang.com/product/44.html
更新时间:2026-10-04 02:32:43